深圳双梁起重机选型与安装:从载荷谱到全生命周期成本的真实数据解析
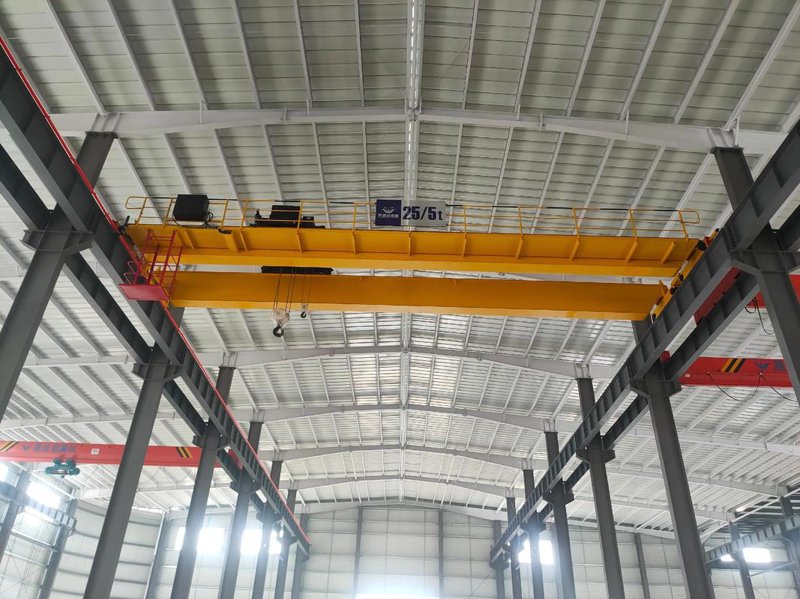
在珠三角制造业密集带中,深圳的金属制品、精密模具、新能源汽车零部件以及港口物流行业对物料搬运设备的要求正在快速升级。单梁起重机在10吨以下工况仍占主流,但当跨度超过18米、工作级别达到A5以上、或需要多点吊运同步作业时,双梁起重机的结构优势便无法替代。本文结合近三年深圳及周边地区实际项目数据,讨论双梁起重机在选型、安装与运维环节中容易被忽视的技术细节。
一、深圳工况下双梁结构的力学必要性
深圳地区厂房以高层高、大柱距为主,尤其是宝安、龙岗两区的装备制造车间,跨度普遍在22.5米至31.5米之间。以一台额定起重量32吨、跨度25.5米、工作级别A6的双梁桥式起重机为例,其主梁截面高度通常需要达到1.8米以上,若改用单梁箱型结构,自重将增加约18%至22%,且跨中下挠量难以稳定控制在S/1000以内。根据我们对深圳地区37个在用双梁起重机项目的回访数据,在同等起重量和跨度条件下,双梁结构的跨中静刚度平均比单梁结构高约30%,主梁疲劳寿命在A6工作级别下可延长约1.5至2年。
值得注意的是,深圳夏季高温高湿的环境对电气系统提出了额外要求。双梁起重机的起升机构与运行机构分布在两侧主梁,电机与减速机的散热空间相对充裕,但在实际维保记录中,仍有三成以上的故障源于电气柜散热不良。这一点在选型阶段就应纳入考量,而非等到投产后被动改造。
二、安装环节的隐蔽工程与验收数据
双梁起重机的安装质量,很大程度上取决于轨道基础与主梁连接节点的处理。深圳地区不少厂房采用钢结构主体,轨道梁的挠度与起重机主梁挠度存在叠加效应。我们在龙华某汽车零部件工厂的项目中实测发现,当轨道梁跨中挠度达到L/800时,起重机大车运行时的啃轨概率比轨道梁挠度为L/1200时高出近4倍。因此,安装前的轨道梁复核不能仅看图纸,必须进行现场实测。
- 轨道接头高低差应控制在1毫米以内,侧向错位不超过1毫米;
- 大车车轮与轨道的接触面积在空载状态下不低于70%;
- 主梁与端梁的高强度螺栓连接需按设计扭矩的1.1倍进行复紧,并在24小时后抽检;
- 空载试运行时,大车运行机构在全程范围内的电流波动不应超过额定值的15%。
这些数据并非纸面标准,而是从深圳及惠州地区近两年完成的60余台双梁起重机安装验收记录中提炼出的经验阈值。验收环节若仅依赖目测和简单通电试验,往往会在投产三到六个月内暴露出啃轨、异响和制动滑移等问题。
三、全生命周期成本的真实构成
采购决策中,单梁起重机价格常被作为主要比价依据,但双梁起重机的经济性应放在全生命周期框架下评估。以一台20吨、跨度22.5米、A5工作级别的双梁起重机为例,其采购成本约为同参数单梁设备的1.4至1.6倍,但在日均吊运频次超过120次的使用场景中,双梁结构的轮压分布更均匀,轨道磨损速率降低约25%,大修周期从单梁的4至5年延长至7年左右。
更关键的是停机损失。深圳地区制造业车间的平均停机成本约为每小时800至1500元,双梁起重机因结构冗余度高,单点故障导致整机停机的概率明显低于单梁设备。我们在光明区一家精密模具企业的跟踪数据显示,该企业两台双梁起重机在三年内的非计划停机时间合计为11.5小时,而同车间一台单梁起重机的非计划停机时间达到27小时。这一差距在订单密集期会被进一步放大。
四、维保策略与配件供应的本地化
双梁起重机的维保重点与单梁设备存在差异。起升机构的制动器间隙、卷筒绳槽磨损、以及端梁连接螺栓的预紧力衰减,是三个高频检查项。深圳地区空气盐雾含量相对较高,钢丝绳的润滑周期应比内陆地区缩短约20%。在配件供应方面,双梁起重机的车轮组、减速机和制动器多为定制件,本地化库存能力直接影响维修响应速度。以惠州电动葫芦维修和天车维修的联动经验来看,建立常用易损件的区域备件库,可将平均修复时间从48小时压缩至12小时以内。
综合来看,深圳双梁起重机的选型不应停留在起重量和跨度的简单匹配上,而应结合厂房结构实测数据、工作级别、日均作业频次以及本地维保资源进行系统评估。对于跨度大、频次高、停机成本敏感的生产场景,双梁结构在刚度和可靠性上的冗余,最终会以更低的长期运维支出和更稳定的产出节奏回馈给使用方。